

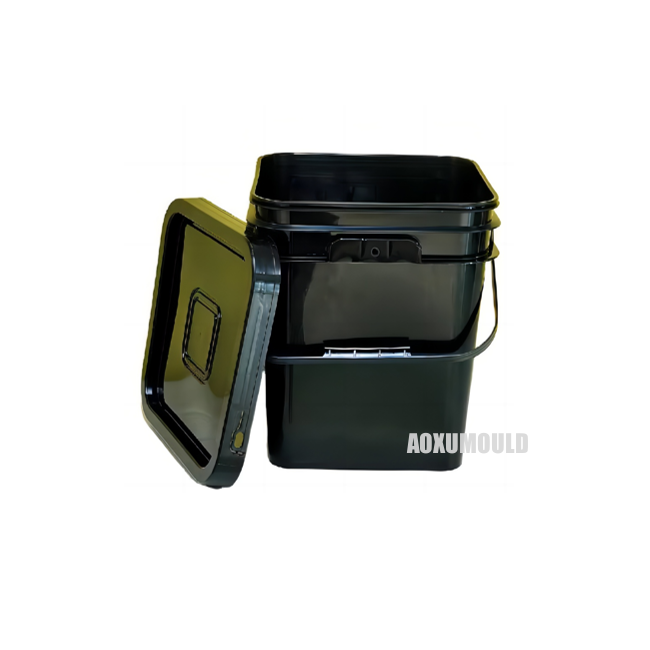
A forma specifikációi
|
A penész neve |
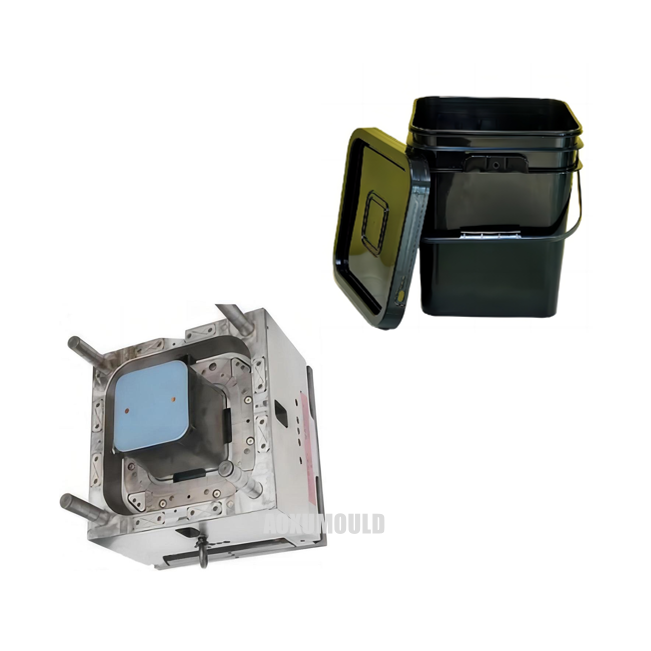
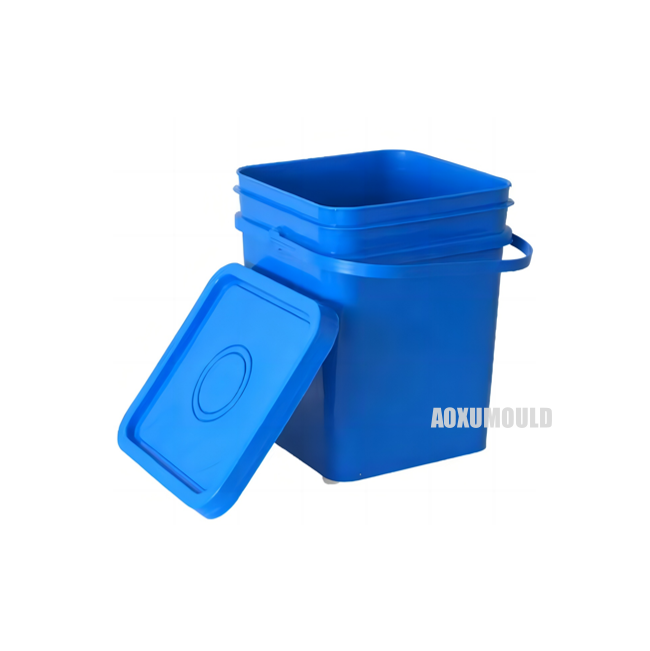
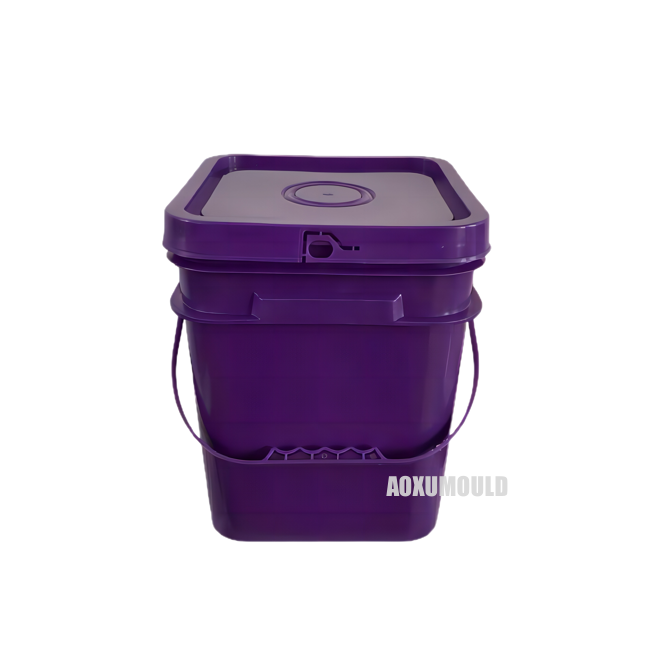
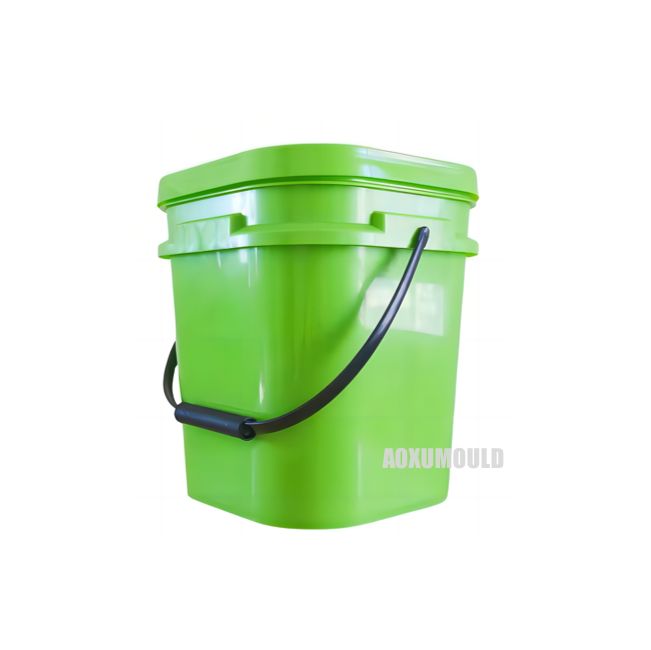
Fröccsöntő négyszögletes vödör forma |
|
Termék anyaga |
PP |
|
Termék mérete |
233X205X330mm |
|
A termék súlya |
850g |
|
Formaanyag üreghez &. Mag |
C45, P20, 718, 2738 |
|
Forma alap |
C45 |
|
Befecskendező rendszer |
A forrócsatornás ajtókat vagy a szelepajtókat nyitja meg |
|
Megfelelő injekciós gép |
550T |
|
Forma mérete |
480x425x670 mm |
|
A forma élettartama |
Több mint 300,000db |
Mi a különbség a kerek és téglalap alakú műanyag vödrök között?

A műanyag festékes vödör a mindennapi életben elterjedt tartály, amely különféle színű festékek, bevonatok és egyéb tárgyak tárolására használható. Ezek között a kör és a téglalap alakú műanyag festékes vödrök jelentős különbségeket mutatnak.
Először is, a kör alakú műanyag festékes vödör megjelenése alapján kör alakú, azonos kerületű és átmérőjű, egyszerű és elegáns formájú. A téglalap alakú műanyag festékes vödör egy négyszög nyilvánvaló szögekkel és élekkel, így erősebb és tartósabb.
Másodszor, a szállítás és tárolás szempontjából a kör alakú műanyag festékes vödrök viszonylag könnyűek, kompakt méretűek, könnyen szállíthatók és tárolhatók; A téglalap alakú műanyag festékes vödrök alkalmasabbak egymásra és tárolásra, amelyek teljes mértékben kihasználják a helyet, és tárolóhely-megtakarítást eredményeznek.
Ezenkívül a használat szempontjából a kör alakú műanyag festékes vödör belsejében lévő szögek hiánya miatt könnyebben ki- és be lehet önteni a festéket, bevonatokat és egyéb tárgyakat, így kényelmesebb és hatékonyabb a művelet. A téglalap alakú műanyag festékes vödrök viszont nagyobb valószínűséggel okoznak kátyúkat a festés során, és nem olyan simaak, mint a kör alakú festékes vödrök a sima festés követelményeinek.
Összességében a kör alakú műanyag festékvödrök és a téglalap alakú műanyag festékes vödrök mindegyikének megvannak a saját alkalmazható forgatókönyvei és jellemzői, és azokat a tényleges igényeknek megfelelően kell kiválasztani. Típustól függetlenül hatékonyabbá, kényelmesebbé tehetik munkánkat, nélkülözhetetlen segítői munkánknak.
Design For Product &. Forma

Pontossági követelmények a négyszögletes vödör formafeldolgozáshoz
A téglalap alakú vödör formák megmunkálási pontossága fontos kérdés a gyártás hatékonyságával és a termékminőséggel kapcsolatban. A biztonságos termelés biztosítása érdekében a technológia és a folyamatok optimalizálására kell összpontosítanunk a feldolgozási pontosság javítása, a termék stabilitásának és konzisztenciájának biztosítása érdekében. A hordóforma feldolgozása során a leginkább aggasztó probléma a hordótest és a fedél tömítése. Ha a hordó tömítési teljesítménye nem felel meg a követelményeknek, akkor a termék minősíthetetlen. A festékvödör formák megmunkálási pontosságára vonatkozó követelményeink a következők:
1. Nagy pontosság szükséges, és a mérethiba nem haladhatja meg a 0,1 mm-t a termék biztonságának és minőségének biztosítása érdekében.
2. A feldolgozás során ügyelni kell az anyagok kiválasztására és a minőségellenőrzésre, hogy biztosítsák a forma keménységét és szilárdságát, valamint a felület simaságát és síkságát.
3. A feldolgozás során fejlett folyamatokat és berendezéseket, például CNC-megmunkálást és nagy pontosságú vágóberendezéseket kell alkalmazni a megmunkálási pontosság és hatékonyság javítása érdekében.
4. A feldolgozó személyzet rendelkezzen szakmai felkészültséggel és jó működési szokásokkal, ügyeljen a részletekre és a minőség-ellenőrzésre, valamint gondoskodjon a biztonságról és a minőségről a feldolgozás során.
A téglalap alakú festékkanál formák nitridálást vagy hőkezelést igényelnek?
A téglalap alakú festékes vödör formák készítésekor, élettartamuk és teljesítményük javítása érdekében szükséges a formák megmunkálása. Két feldolgozási módszert, a nitridálást és a hőkezelést széles körben alkalmazzák a formák feldolgozásában. A festékkanál formáknál azonban nitridálásos technológia használatát javasoljuk a feldolgozáshoz.
A nitridálás egy modern felületkezelési módszer, amely jelentősen javítja a formák keménységét, kopásállóságát és korrózióállóságát. A nitridálás során a forma felületét magas hőmérsékletnek (500-600 fok) és nitrogéngáz környezetnek teszik ki, így a forma felületén lévő nitrogénelem behatol a forma felületi rétegébe. Ez nagymértékben javíthatja a forma keménységét, és jelentősen javíthatja a felületi kopásállóságot, a nyomószilárdságot és a korrózióállóságot.
Ezzel szemben a hőkezelési módszerek magas hőmérsékletnek és levegős környezetnek teszik ki a formákat az oltás, temperálás és egyéb feldolgozási folyamatok során, és feldolgozási hatásukat számos tényező befolyásolja. A nitridálási technológia pontosabban szabályozhatja a forma felületének fizikai tulajdonságait, javítja a forma kopás- és korrózióállóságát, és nagymértékben meghosszabbítja a forma élettartamát.
Összefoglalva, a festékvödör formák feldolgozásához a nitridálási technológia kiváló feldolgozási hatással rendelkezik, ami nagymértékben csökkentheti a formák cseréjének és karbantartásának gyakoriságát, javíthatja a vállalati termelés hatékonyságát és csökkentheti a termelési költségeket.
Forma próba négyszögletes vödör forma
Csomag &. Szállítás

Forma alkatrészek
Forma acél

Hot Runner rendszer

Szabványos alkatrészek

Aoxu formafeldolgozási szabványok
1) Forma külső idomszer
A csavaros rögzítő furat alsó felülete lapos.
A fúvóka vagy a be nem építhető fúvóka alsó oldalát támasztékok biztosítják
2) Kidobás visszaállítása, húzza ki a magot és vegye fel
Mindegyik fizetésnél van a nyitóforma, mindkét oldalon kell lennie a vezetőtömbnek, a keménységnek el kell érnie a 45 fokot -- 50 fokot.
Kapu a különböző a csap, de a három lapos forma kapu a patron előtt kell tenni, laposan egy sima felületre.
3) Hűtés
A tömítőgyűrű tömítés hornyának elhelyezését a vonatkozó vállalati szabvány feldolgozási méretnek és alaknak megfelelően kell előkészíteni, és a formakeretet fel kell nyitni.
Minden hűtővízzel lezárt megerősítés O-gyűrűkkel.
4) Általános öntési rendszer (kivéve a melegcsatornát)
A sablonban három tábla formázási pontot alkalmaznak, mielőtt a keresztmetszet hátsó része trapéz vagy kör alakú.
A tető és a fúvókalap között kb. 10-12 mm.
5) Forró futórendszer
Minden egyes fűtőelem-készlet hőelemes vezérlésű legyen, a hőelem elhelyezése ésszerű, a hőmérséklet pontos szabályozása érdekében.
Üres és forró fúvóka beépítési lyuk át.
6) Formázó alkatrészek, elválasztó felület és kipufogónyílás
Ha a csavaroszlopon van letörés, akkor a megfelelő dobban, készletben van letörés.
A termék falvastagságának egyenletesnek kell lennie 0,15 mm-en belül. Megjegyzés (kivéve speciális termékek)
7) Csomagolás
A forma megjelenését ezüstre kell festeni (a megrendelő speciális igénye esetén a szerződés és a műszaki követelmények szerint)
A formát fóliába kell csomagolni.
Miért válassz minket?
1. Tapasztalt tervezőcsapat: Több mint tíz éves tapasztalattal rendelkezik a műanyag vödör formatervezésben. Egy jó festékes vödör forma az Ön elképzelései vagy képei szerint tervezhető, hogy megfeleljen az Ön igényeinek;
2. Minden téglalap alakú hordóformánkat automatikusan lebontjuk: jó formájuk és minőségük miatt nagy dicséretet kaptunk a külföldi vásárlóktól;
3. A legésszerűbb áramlási csatornarendszer megtervezése az alkatrészek funkciója alapján, hideg áramlási csatornák felhasználásával,
tűhegyű forró áramlási csatornarendszerek vagy szelepkapu forró áramlási csatornarendszerek;
4. Versenyképes árú öntőformák: Az ügyfél penész élettartamra vonatkozó követelményei és piaci pozíciója alapján dolgozza ki a legversenyképesebb műanyag szemetes öntőformák árait;
5. Értékesítés utáni szolgáltatás: egy éven belül biztosítson ingyenes pótalkatrészeket. Átfogó műszaki megoldásokat és egész életen át tartó karbantartást biztosít az ügyfelek penészműveletei során felmerülő problémákra.
Ügyfelek visszajelzései


